Termék konzultáció
E-mail címét nem tesszük közzé. A kötelező mezők meg vannak jelölve *


Cold Heading mezőgazdasági gépek alkatrészei: A tartósság alapja
2025. augusztus 06Mit kell tudni a szinkronizáló vezetőblokk összeszereléséről?
2025. augusztus 06Miért kritikusak a busz sebességváltó alkatrészei a jármű teljesítménye szempontjából?
2025. augusztus 06Haszongépjárművek sebességváltó-alkatrészei: Átfogó útmutató a piaci trendekhez és a karbantartáshoz
2025. augusztus 06Amikor egy hatfokozatú kézi sebességváltó csiszolódni kezd a 2.-3. fokozatban, és fémrészecskék jelennek meg az olajelemzésben, a kiváltó ok általában nem a sebességváltó. A váltómechanizmuson belüli kis alkatrészek - szinkronizáló csúszkák, vezetőblokkok, rögzítőcsapok és tolóblokkok - veszik fel a váltási terhelést, először kopnak, és kényszerítik a sebességváltó teljes lebontását. A beszerzési mérnökök és a sebességváltó-gyártók számára a 300 000 km-es élettartam és a 20 000 km-es garanciaigény közötti különbség az, hogy megértik, hogyan viselkednek ezek a sebességváltó-alkatrészek anyag-, tűrés- és folyamatszinten.
A sebességváltó kapcsolóelemei azok a precíziós alkatrészek, amelyek a váltókar mozgását sebességbekapcsolássá alakítják, és ezt a kapcsolódást a kiválasztott állapotban megtartják. Elsősorban a kopás és a kifáradás miatt hibásodnak meg, mert minden váltási ciklus nagy ütési erővel terheli őket a hajtóműolajon belül, amely meghaladhatja a 100 Celsius-fokot.
A részek négy funkcionális csoportra oszthatók:
| Összetevő | Alapfunkció | Domináns hibamód | Tipikus anyag |
| Szinkronizáló csúszka | Axiálisan rányomja a szinkrongyűrűt a fogaskerék kúpjára | Kopás a villával érintkező felületen | Edzett acél |
| Vezetőblokk | Radiális pozicionálás és nyomatékátvitel | Élkopás és gödrösödés | Szénacél vagy szinterezett |
| Rögzítő csap | Tartós érzés és fogaskeréktartás | Fáradtság és végkopás | Rugóacél vagy rozsdamentes |
| Nyomja blokk | Síntől villáig erőátvitel | Ütés deformáció | Edzett acél |
| Reteszelő lemez | Megakadályozza a kettős fokozat bekapcsolását | Felületi kopás | Szénacél |
A hidegfejezés folyamatos szemcseáramlással és a megmunkálásnál egyértelműen alacsonyabb darabköltséggel állít elő sebességváltó-váltó alkatrészeket, ezért a mennyiségben gyártott csúszkákat, csapokat és tolótömböket hidegen kovácsolják, nem pedig rúdkészletből vágják. A szemcsevonalak követik az alkatrész kontúrját, nem pedig átvágják őket, így a kifáradási szilárdság az egyes váltások ismétlődő axiális terhelései mellett mérhetően javul.
A megmunkálásnak továbbra is van értelme összetett alámetszéseknél, nagyon kis tételeknél és prototípus futtatásoknál. Miután a konstrukció stabilizálódik, és a mennyiség évente nagyjából 50 000 darabot halad át, a hidegfejezés általában 25-30 százalékkal csökkenti a költségeket, és szorosabb méretkonzisztenciát biztosít a tételek között. Az ellentételezés a nagyobb szerszámberuházás és a hosszabb fejlesztési szakasz, ezért a hidegfejes tervezési döntéseket a rajz kiadása előtt meg kell hozni.
A Jiaxing OnRoll Machinery Co., Ltd., egy Zhejiang-i székhelyű gyártó On-Roll márkával és egy IATF 16949 tanúsítvánnyal rendelkező, 4000 négyzetméteres üzemmel, sebességváltó-alkatrészeinek nagy részét hidegfejezéssel állítja elő, ideértve a szinkronizáló csúszkákat, a rögzítőcsapokat, valamint a nem szabványos mezőgazdasági sebességváltó-alkatrészeket és a nem szabványos hajtómű-alkatrészeket.
Ha a kritikus méretek eltérnek a tervezési szándéktól, egy sebességváltó-alkatrész hibátlannak tűnhet, és még korán meghibásodhat. A három legnagyobb megtérülésű ellenőrzés a villa érintkezési profil sugara, a csúszó felület síksága és a keménység konzisztenciája ugyanazon a tételen belül.
Az automatikus ellenőrzés nem kötelező a biztonsággal kapcsolatos alkatrészek esetében. Az OnRoll automatikus méret- és rugalmasságvizsgáló berendezést futtat, amely minden darabot a kritikus jellemzők alapján ellenőrzi, beleértve a rögzítőcsapok rugósebességét és a csúszka érintkezési felületeinek profilsugarát. Ez a lefedettség a 100 000 darabos gyártási tételt a jóváhagyott mintákkal azonos statisztikai eloszláson belül tartja.
| Paraméter | Tipikus követelmény | Ellenőrzési módszer | Eltérés következménye |
| Villa érintkezési profil sugara | /-0,05 mm | Optikai profil projektor | Hibás eltolódás, nagyobb érintkezési feszültség |
| Csúszka laposság | 0,03 mm max | Felületi lemez és számlapjelző | Egyenetlen kopás, idő előtti meghibásodás |
| A tok keménysége | 58-62 HRC | Rockwell Cpk-jelentéssel | Gyors kopás vagy törékeny törés |
| Rögzítő csap spring rate | /-5%-a a specifikációnak | Automatizált rugalmassági teszt | Hamis semleges, rossz váltásérzet |
| Külső átmérő koncentrikussága | 0,05 mm max | Gauge R&R tanulmány | Rezgés és zaj |
 Bélyegzett szinkronizáló csúszka szerelvény stabil méretekkel Ezt a beépített csúszkát egy léptetőszerszámmal látták el a stabil méret és a rugórugalmasság érdekében, javítva a váltás simaságát személygépkocsikban, könnyű teherautókban, valamint kézi vagy automata sebességváltókban. Könnyű, nagy szilárdságú, és egyszerű telepítésre tervezték. Termék megtekintése →
A szinkronizáló csúszka és a vezetőblokk csak milliméterekre helyezkednek el egymástól az agy belsejében, de kopási mechanizmusaik eléggé eltérőek ahhoz, hogy egyetlen anyagválasztással ne tudja mindkét alkatrészt optimálisan kiszolgálni. A csúszka a váltóvillával szembeni súrlódás következtében kopik; a vezetőblokk ütés és élterhelés hatására kopik a kúpos érintkezés során.
Axiálisan mozog az agy nyílásában, és rányomja a szinkrongyűrűt a fogaskerék súrlódó kúpjára. Az érintkezési felületnek kombinálnia kell a nagy felületi keménységet a szabályozott bejáratási ráhagyással, és a villahorony profiljának pontosan meg kell egyeznie a váltóvilla sugarával.
Radiális kényszert biztosít, és a forgatónyomatékot az agytól a hüvelyig viszi a szinkronizálás során. Ismétlődő ütési terhelést vesz igénybe, így az élsugár, a ferde szög és az anyag szívóssága többet számít, mint a nyers keménység.
A gyakorlati megoldás az, hogy minden alkatrészre külön-külön kell kérni a tartósság érvényesítését. Egyetlen szinkronizálócsomag-teszt, amely csak az eltolási erőt méri, nem teszi közzé a vezetőblokk élének kifáradását. Az OnRoll mindkét családot lefedi egy fedél alatt: a személyautó-kínálat tartalmazza szinkronizáló rugóstag és csúszka alkatrészek plusz vezetőblokk-szerelvények, melyek mindegyike erre a célra szolgáló hidegfejezési és befejező sorokon készül.
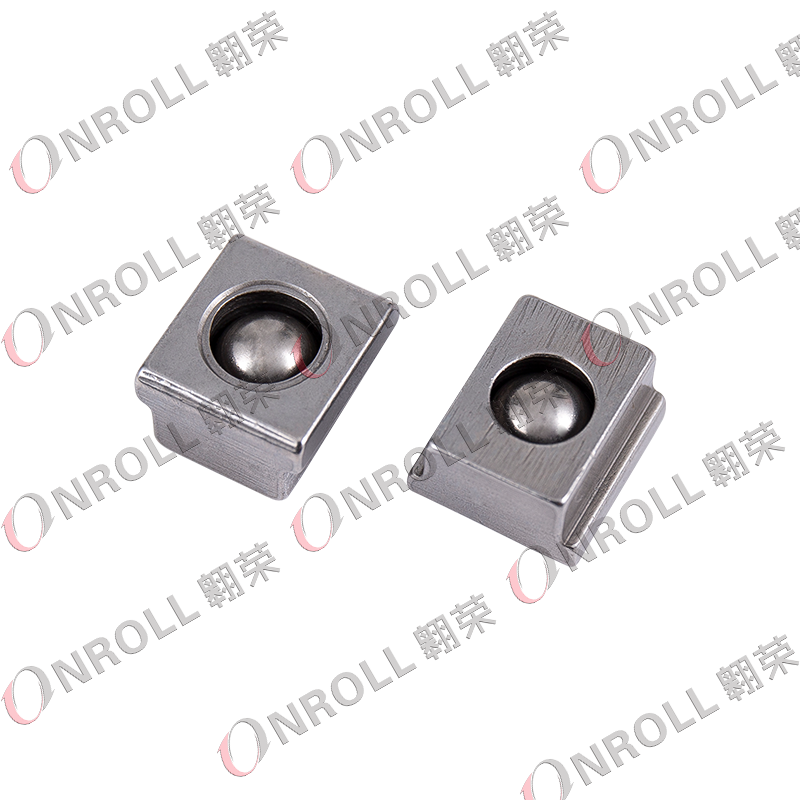 Hidegen húzott szinkronizáló vezetőblokk beépített acélgolyóval Ez a vezetőblokk hideghúzást és megmunkálást alkalmaz az acél szilárdságának megőrzésére, miközben egy acélgolyót integrál, amely csökkenti a váltási ellenállást. Minden szinkronizálóval felszerelt sebességváltóhoz illeszkedik, és támogatja a simább sebességváltást. Termék megtekintése →
A sebességváltó műszakos alkatrészrendelés kockázatának leggyorsabb módja négy dolog auditálása: az anyag nyomon követhetősége, a folyamatképességi adatok, a biztonsággal kapcsolatos méretek 100 százalékos ellenőrzési lefedettsége, valamint a sorozatgyártásra tervezett, ugyanazon a soron gyártott próbatétel. Ez a négy ellenőrzés választja el a megfelelő beszállítót egy olyantól, amelyik csak átmegy az első cikk szerinti ellenőrzésen.
A katalógus-alkatrészeket és az egyedi fejlesztést egyaránt kezelő beszállítók csökkentik a teljes beszerzési munkaterhelést. Az OnRoll egy OEM gyár amely elfogadja az ügyfelek rajzait és mintáit a nem szabványos sebességváltó-alkatrészekről, beleértve a rozsdamentes acél rögzítőcsapokat, a műanyag csúszkákat és a haszongépjárművek sebességváltóinak hidegfejű alkatrészeit.
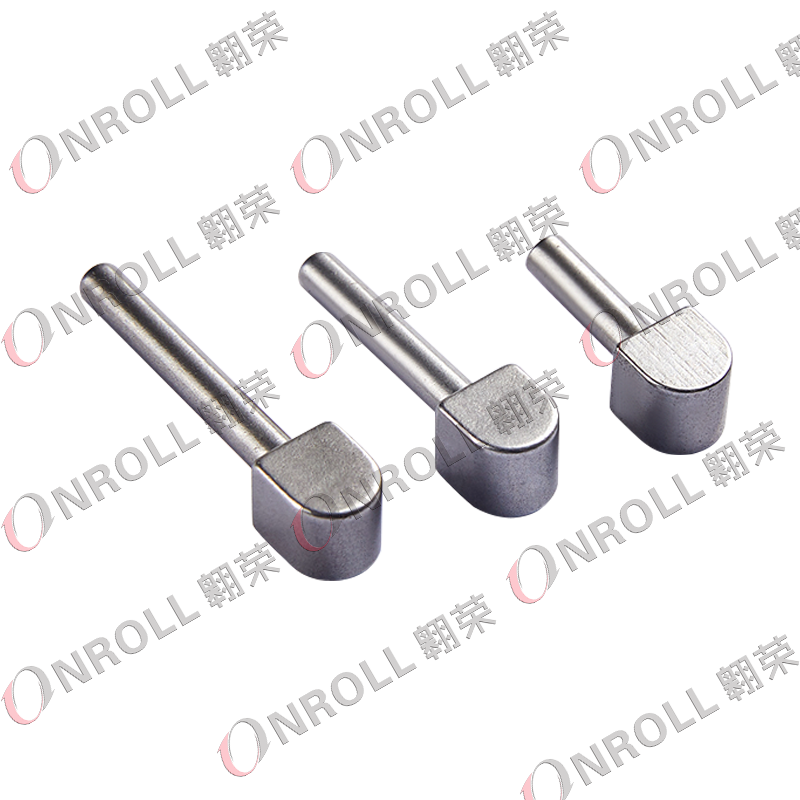 Hidegfejű szinkronizáló tolóblokk haszongépjárművekhez Ezt a tolóblokkot hideg fejezéssel és megmunkálással állítják elő az alacsonyabb költségek és a nagy hatékonyság érdekében, miközben megőrzi a mechanikai szilárdságot. Haszonjárművek sebességváltóiban és másodlagos sebességváltóiban nagy terheléseket és nyomatékokat kezel. Termék megtekintése →
A legtöbb kézi sebességváltó esetében a két kifejezés ugyanazt a részt írja le: egy hosszú, vékony blokkot, amely a szinkronizáló agy megmunkált nyílásában helyezkedik el, és a szinkrongyűrűt a fogaskerék kúpja felé tolja. Egyes OEM-rajzok rugóstagnak, mások csúszkának nevezik. Az OnRoll a személy- és kereskedelmi sebességváltók szinkronizáló csúszkájaként katalógusba sorolja.
A normál személygépkocsi-szervizben a szinkronizáló csúszkák általában 150 000-250 000 km-t bírnak ki. A kemény váltás, a vontatás és az agresszív tengelykapcsoló-használat lerövidíti az ablakot 100 000 km alá. A flotta karbantartási nyilvántartásai azt mutatják, hogy amint a műszakban végzett munka körülbelül 30 százalékkal nő, a kopás erősen felgyorsul, és az alkatrészt késedelem nélkül ki kell cserélni.
Igen, bizonyos alacsony terhelésű funkciókhoz. Az alacsony nyomatékú sebességváltók rögzítővezetői, nyomóalátétei és egyes csúszóelemei műszaki műanyagokat, például PA66-ot vagy POM-ot használnak a súly, a zaj és a költségek csökkentése érdekében. A teherhordó szinkronizáló csúszkák az utas- és kereskedelmi sebességváltókban acél maradnak, mivel az érintkezési feszültség meghaladja bármely polimer folyáshatárát.
A minimum az IATF 16949 minőségirányítási tanúsítvány és a dokumentált PPAP/PSW benyújtási folyamat. A biztonsággal kapcsolatos műszak-alkatrészek esetében a szállítónak be kell mutatnia a kritikus jellemzők automatikus 100 százalékos méret- és rugalmassági ellenőrzését, valamint egy meghatározott elszigetelési eljárást a nem szabványos tételekre.
E-mail címét nem tesszük közzé. A kötelező mezők meg vannak jelölve *

(+86)-191 0581 0729
(+86)-137 5830 1558