Termék konzultáció
E-mail címét nem tesszük közzé. A kötelező mezők meg vannak jelölve *


Cold Heading mezőgazdasági gépek alkatrészei: A tartósság alapja
2025. augusztus 06Mit kell tudni a szinkronizáló vezetőblokk összeszereléséről?
2025. augusztus 06Miért kritikusak a busz sebességváltó alkatrészei a jármű teljesítménye szempontjából?
2025. augusztus 06Haszongépjárművek sebességváltó-alkatrészei: Átfogó útmutató a piaci trendekhez és a karbantartáshoz
2025. augusztus 06Az a sebességváltó, amely 80 000 km-nél a 3-4 váltásnál elkezd csiszolódni, ritkán jelent vezetési problémát. A kiváltó ok általában az agy belsejében található: egy szinkronizáló csúszka, amely elvesztette a rugós rugó feszességét, egy vezetőblokk, amely túllépte a mérethatárt, vagy egy rögzítőcsap, amely már nem tudja a helyén tartani a váltósínt. Sebességváltó váltó alkatrészek Ezek azok a precíziós alkatrészek, amelyek a kar mozgását tiszta, szinkronizált sebességváltássá alakítják át, és kopási viselkedésük dönti el, hogy a sebességváltó simán vált-e 300 000 km-en keresztül, vagy 60 000 km előtt visszatér a garanciális utómunkára.
Azok a beszerzési csapatok, amelyek megértik ezeket a részeket, kevesebb visszaküldést hajtanak végre, és az ellenőrzött adatok pozíciójából tárgyalnak. Ez az útmutató ismerteti a teljes váltási utat, a domináns hibamódokat egy 500 egységből álló terepi vizsgálatból, a hidegfejezés és a megmunkálás közötti kompromisszumot, valamint a minőségi ellenőrzéseket, amelyek elválasztják a megbízható alkatrészek szállítója egy marginálistól.
A kézi vagy automatizált kézi sebességváltóban a sebességfokozat kapcsolódási útvonala a kartól a kábelen vagy a rúdon és a váltóvillán keresztül a szinkronizáló egységbe, végül a sebességváltó-agyba vezet, és a lánc minden alkatrészének mikron szintű geometriát kell tartania ismételt axiális terhelés hatására.
Amikor a vezető mozgatja a kart, a váltósín elcsúsztat egy villát, amely a szinkronizáló hüvelyt, amelyet általában csúszkának hívnak, a célsebesség felé nyomja. A csúszka a fogaskerékagyhoz van feszítve, és a belső hornyokban rugós támasztékokat hordoz. Ezek a rugóstagok a szinkronizáló gyűrűt a fogaskerék kúpjához nyomják; a súrlódás kiegyenlíti a bemeneti és kimeneti sebességet; majd a csúszka bordás fogai átcsúsznak a gyűrűs fogaskerék fogain, és rögzítik a fogaskereket az agyhoz. A vezetőblokk vagy ütközőblokk elnyeli a végső ütközést az út végén, míg a rögzítőcsap és a reteszelőlemez a helyzetben tartja a sínt, és megakadályozza, hogy két fogaskerék egyszerre kapcsoljon be.
Mindegyik komponens mérhető módon járul hozzá a váltás érzéséhez. Az alábbi lista összefoglalja mindegyik funkcióját és hibakritikus felületét.
 Tokban keményített személygépkocsi-szinkronizáló csúszó szerelvény Ez a bélyegzett csúszka szabályozott mélységig karburizált a hornyok stabil méretei és a váltási érzés érdekében. Könnyű, integrált kialakítása illik a kézi és automata sebességváltókhoz, így kulcsfontosságú a váltás simaságának értékelése során. Termék megtekintése →
A tokos edzett acélból készült, 0,3-0,8 mm-es effektív mélységig karburizált személygépkocsi-szinkronizáló csúszka a /-0,02 mm-es rugóstag horonyszélességével a nagy volumenű kézi sebességváltók jelenlegi teljesítményének alapvonalát képviseli.
Négy meghibásodási mód adják a váltóelemek térbeli megtérülésének több mint 90 százalékát: a csúszka-rudazat-horony kopása, a rögzítőcsap-kifáradás, a vezetőblokk törése és a támasztógyűrű-felület kopása, és mindegyik más diagnosztizálható jelet hagy a váltás érzésén.
A mérnöki csapatunk által 2024 és 2025 között elvégzett, 500 szinkronizáló-szerelvényre kiterjedő térbeli visszaadási vizsgálat során az elsődleges hibaeloszlás a következő volt:
Elsődleges meghibásodási mód, 500 szinkronizáló szerelvény tér-visszaadási vizsgálata
A csúszka rugóstag-horony kopása először a 2-3 felfelé kapcsolásnál jelentkezik köszörülésként; Ennek általában az az oka, hogy a tok mélysége túl kicsi az érintkezési nyomáshoz, így a horony éle enged és lekerekedik. A rögzítőcsap kifáradása bevágásokat és időnként kiugró fogaskereket okoz, mivel a túl keményített csapok törékennyé válnak, és megrepednek az alámetszésnél. A vezetőtömb-törések laza eltolódási érzésként mutatkoznak meg hiányos kapcsolódás mellett, és éles belső sugarakból származnak, amelyek az ütési feszültséget koncentrálják. A védőgyűrű kopása kettős tengelykapcsolót kényszerít ki, mivel a súrlódás már nem tudja elég gyorsan kiegyenlíteni a sebességet.
 Hidegfejű szinkronizáló leállító blokk az ütési élettartam érdekében Ez a hidegfejezéssel kialakított ütközőblokk elkerüli a feszültségnövelőket a megmunkálásból, és javítja az ütésállóságot. Korlátozza a csúszka kioldását használat közben, kiküszöböli a vezetőblokk töréseit, amelyek laza váltásérzetet és hiányos kapcsolódást okoznak. Termék megtekintése →
A leállító blokk a szinkronizáló csomag legütősebb komponense. A megmunkált tömbről hidegfejű ütközőre váltás kiküszöböli a vágásnyomok okozta feszültségnövelőket, és javítja az ütközési élettartamot azáltal, hogy megváltoztatja a szemcseáramlást az átmeneti sugár körül.
A gyártási folyamat rögzíti a váltóelemek költségét, tűréshatárát és fáradási élettartamát az első alkatrész szállítása előtt, és a hideg irány a domináns út a nagy térfogatú csúszkák, csapok és tolótömbök esetében, mivel megőrzi a gabonaáramlást és alacsonyan tartja az egységköltséget.
A folyamat kiválasztása a geometriától, a térfogattól és az alkalmazás feszültségspektrumától függ. Az alábbi táblázat összehasonlítja azt a három útvonalat, amelyek a legfontosabbak a sebességváltó-váltó alkatrészek esetében.
| Folyamat | Tipikus tolerancia | Gazdaságos tételméret | Relatív darabköltség | Tipikus váltó alkatrészek |
| Hideg irány | /-0,02 mm | 50 000 és feljebb | Legalacsonyabb | Csúszkák, rögzítőcsapok, tolóblokkok |
| CNC megmunkálás | /-0,005 mm | 1000 és 20 000 között | Közepestől magasig | Vezetőblokkok, váltóvillák, konzolok |
| Porszinterezés | /-0,05 mm | 100 000 és feljebb | Alacsony | Alacsony-load guides, spacers |
A szemcseáramlás követi az alkatrész kontúrját, ami javítja az ütési kifáradás szilárdságát. Az anyagfelhasználás közel 100 százalékos, a selejt minimális, a kialakított felület alig vagy egyáltalán nem igényel megmunkálást. A 0,3-0,8 mm-es karburált házzal rendelkező rögzítőcsap vagy csúszka esetében a hidegfejezés biztosítja a legalacsonyabb darabonkénti költséget.
Az összetett alámetszések, a mély keresztfuratok vagy a rendkívül szűk szubmilliméteres tűrések, amelyek nem tarthatók a szerszámban, jobban megmunkálhatók. A kis volumenű szervizalkatrészek és prototípus-futtatások szintén a megmunkálást részesítik előnyben, mivel a szerszámok amortizációja nem szükséges.
Az anyagválasztás az eljárási döntés tetején áll. A 20CrMnTi és 16MnCr5 edzett acélok dominálnak a csúszkákon és a tolótömbökön; az olyan rozsdamentes minőségek, mint a 420 vagy 430, ott jelennek meg, ahol a korrózióállóság számít, például a nedvességnek kitett rögzítőcsapokban; a műszaki műanyagok, mint például a POM és a PA66, kis terhelésű vezetőblokkokban működnek, ahol a súly és a súrlódás fontosabb, mint az ütési szilárdság.
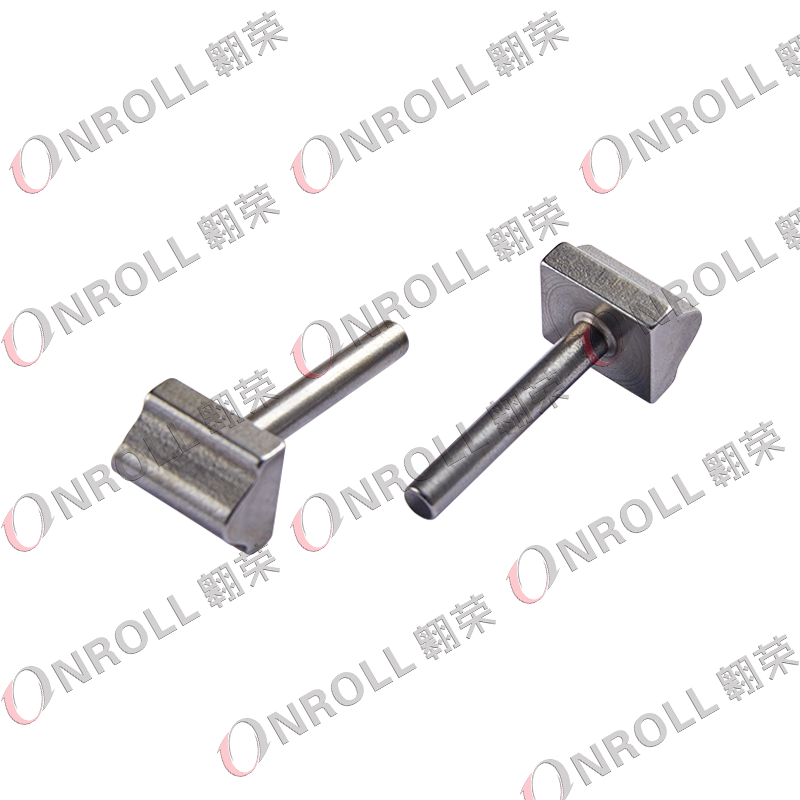 Haszonjármű-tolóblokk hidegfejezéssel és megmunkálással A hidegfejezést a megmunkálással kombinálva ez a tolóblokk megőrzi a mechanikai szilárdságot, miközben csökkenti a költségeket. Nagy terhelésekre és nagy nyomatékokra tervezték a kereskedelmi sebességváltókban, és alkalmas nagy igénybevételű alkalmazásokhoz, ahol deformációállóságra van szükség. Termék megtekintése →
A 20CrMnTi-ből gyártott, 0,4-0,6 mm-es házmélységig karburizált, hideg fejű haszonjárművek tolóblokkja jellemzően 3000-5000 N váltóterhelést hordoz nagy tehergépjárművek sebességváltóiban, a tervezett élettartam során mérhető deformáció nélkül.
A váltóalkatrész-szállítónak négy dolgot kell dokumentumokkal és mintákkal igazolnia: a méretképességet, a hőkezelés ellenőrzését, az anyag nyomon követhetőségét és a folyamatstabilitást, és az IATF 16949 regisztráció a belépőjegy, nem pedig az ítélet.
Használja a következő öt ellenőrzést minimális átvételi rutinként, mielőtt egy új alkatrész sorba kerülne.
A szinkronizáló csúszka rugóstag-horonyszélessége az egyetlen leginkább ellenőrzött méret a bejövő ellenőrzés során. Amikor 0,05 mm-rel túllépi a nyomtatási határt, a rugóstag elveszíti radiális előfeszítését, és a szinkrongyűrű már nem érintkezik elég korán a váltókúppal, így a vezető kemény, rovátkolt váltást érez.
A csúszka az a hornyolt hüvely, amely a sebesség szinkronizálása után fizikailag rögzíti a fogaskereket az agyhoz. A gyűrű az a súrlódó elem, amely kúpos érintkezést használ a bemeneti és kimeneti sebességek kiegyenlítésére, mielőtt a csúszka fogai összekapcsolódnának. A sérült gyűrű köszörülést okoz; a sérült csúszka tökéletlen reteszelést, a sebességváltó kiugrását vagy mindkettőt okoz.
A bolti gyakorlat a 0,05 mm-rel a nyomtatási határon túl nőtt merevítő horony szélességét, vagy a bordás letörés hosszának több mint 20 százalékán látható lekerekítését tekinti csereküszöbnek. Ekkor a szinkronizáló egység már nem tartja meg a sebesség-illesztő ablakot, és a sebességváltás minősége gyorsan romlik.
Igen, de csak a megfelelő betöltési borítékban. A POM és PA66 vezetőblokkok jól teljesítenek kis terhelésű váltási utakon, ahol a kapcsolódási erők nagyjából 1000 N alatt maradnak. Nehéz tehergépjárműveknél vagy nagy nyomatékú alkalmazásoknál hidegfejű acél blokkra van szükség; a műanyag cseréje ezekben a helyzetekben repedéseket és hiányos kapcsolódást okoz kevesebb mint 50 000 km-en.
Egyetlen mérés a mintát bizonyítja, nem a folyamatot. Az 1,33-as vagy magasabb Cpk azt jelenti, hogy a folyamatszét a tűréshatáron belül marad, így a jövőbeni tételek a jóváhagyottnak megfelelően fognak viselkedni. Stabil Cpk nélkül átadhatja az első cikket, majd időszakos tűréshatáron kívüli részeket kaphat ugyanabból a szerszámból.
E-mail címét nem tesszük közzé. A kötelező mezők meg vannak jelölve *

(+86)-191 0581 0729
(+86)-137 5830 1558