Termék konzultáció
E-mail címét nem tesszük közzé. A kötelező mezők meg vannak jelölve *


Cold Heading mezőgazdasági gépek alkatrészei: A tartósság alapja
2025. augusztus 06Mit kell tudni a szinkronizáló vezetőblokk összeszereléséről?
2025. augusztus 06Miért kritikusak a busz sebességváltó alkatrészei a jármű teljesítménye szempontjából?
2025. augusztus 06Haszongépjárművek sebességváltó-alkatrészei: Átfogó útmutató a piaci trendekhez és a karbantartáshoz
2025. augusztus 06A 2-3 váltásnál felőrlő sebességváltó, vagy az átépített egység, amely terhelés hatására kiesik az ötödikből, általában egyetlen szerkezeti ok miatt hibásodik meg: autóipari szinkronizáló alkatrészek belül elhasználódtak mérethatáraikon. A csúszkák, a rugóstagok, a blokkoló gyűrűk és a vezetőblokkok minden egyes műszak terhelését felveszik; amikor elveszítik a pontosságot, a sebességfokozat-kapcsolás fém-fém ütközéssé válik, ahelyett, hogy ellenőrzött sebességű párosítást végeznének.
A szinkronizáló komponenseket meghatározó újjáépítőknek és OEM minőségbiztosítási csapatoknak tudniuk kell, hogy az egyes alkatrészek hogyan működnek, melyik kopási mód fejezi be az élettartamát, és milyen bizonyítékot kell bemutatnia a beszállítónak a jóváhagyás előtt.
A szinkronizáló szerelvény egy mechanikus fordulatszám-illesztő rendszer: kiegyenlíti a fogaskerék és tengelyének forgási sebességét, mielőtt a fogak összeakadnának, és ezt minden váltásnál a másodperc töredéke alatt teszi meg.
Amikor a vezető mozgatja a kart, a váltóvilla elcsúsztatja a hüvelyt a kerékagy bordái mentén. A rugós támasztékok a zárógyűrűt a fogaskerék súrlódó kúpjához nyomják; a kúpos súrlódás megszünteti a sebességkülönbséget; a gyűrű ezután indexeli a belső fogait, és a hüvely teljesen reteszelődik a fogaskeréken. Az elkészült csukló a motor nyomatékát a hüvelyen, az agyon és a tengelyen keresztül viszi át.
Három geometria határozza meg mindennél jobban a váltás minőségét: a rugóstagok sugárirányú magassága, a hüvely és a kerékagy bordái közötti hézag, valamint a blokkológyűrű kúpszöge. Amikor a rugóstag veszít magasságból, a gyűrű kevesebb axiális erőt lát, a szinkronizálási ablak kiszélesedik, és a vezető késleltetett vagy rovátkolt kapcsolódást érez.
Minden szinkronizáló négy teherhordó alkatrészcsoportot használ, mindegyik más gyártási útvonallal és eltérő domináns kopási móddal.
A csúszka az a rész, amelyet a váltóvilla tol. A váltás végén belső bordás fogai a fogaskerekekre tapadnak, és a fogletörések bármilyen lekerekítése a váltás érzését pontosról homályosra változtatja. A bordás felületek kopása és a deformált letörési élek a kopás normál jelei. A csúszkákat általában porkovácsolják vagy megmunkálják és borotválják, majd karburizálják.
 Bélyegzett szinkronizáló csúszkaszerelvény kézi sebességváltókhoz Ez a csúszkaszerelvény lépcsőzetes préseléssel készül a stabil méretek és a rugórugalmasság érdekében. Személygépkocsikhoz és kisteherautókhoz illik, könnyű, nagy szilárdságú kialakításának célja a váltás simaságának javítása. Termék megtekintése →
A rugóstagok – úgynevezett kulcsok vagy nyomóblokkok – azok a rugós szegmensek, amelyek axiális eltolási erőt visznek a csúszkától a blokkológyűrűig. Három rugóstag 120 fokban helyezkedik el egymástól az agynyílásokban, és élgeometriájuk szabályozza, hogy a gyűrű milyen gyorsan nyomja a kúpot. A hidegfejezés a standard gyártási módszer, mivel az acélszemcsék követik az alkatrész kontúrját, ami javítja az élek összeomlásának ellenállását ismételt ütközés esetén.
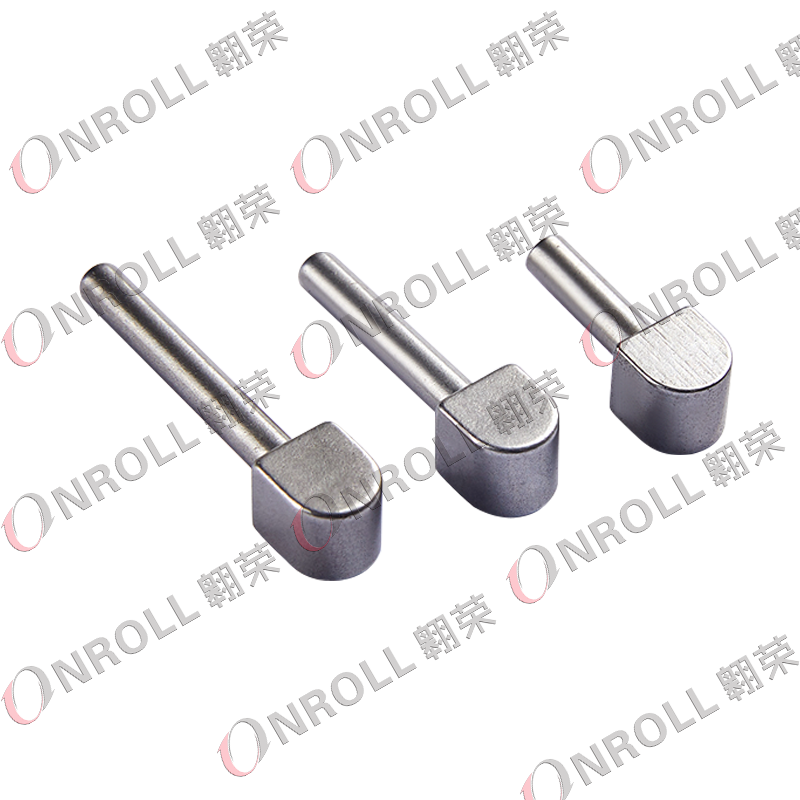 Hidegfejű szinkronizáló tolóblokk kereskedelmi sebességváltókhoz A hidegfejezéssel és megmunkálással kialakított tolóblokk megőrzi mechanikai szilárdságát, miközben csökkenti a költségeket. Nagy terhelésű kereskedelmi sebességváltókhoz és másodlagos sebességváltókhoz készült. Termék megtekintése →
A vezetőblokkok egy vonalban tartják a rugóstagokat az agy nyílásaiban; stopblokkok korlátozzák a hüvely mozgását. Mindkettő kibírja az ütési terhelést a gyors vagy kihagyott műszakok során, és az első sérülések plasztikus deformáció és leválási nyomok formájában jelentkeznek. A beszállítók hideg fejjel vagy ötvözött acélból megmunkálják, és a munkafelületeket keményítik.
 Hidegfejű szinkronizáló leállító blokk, amely megakadályozza a csúszka kioldását Ez az ütközőblokk hidegfejes öntést használ a hatékony gyártás és költségmegtakarítás érdekében. Egyszerű szerkezete korlátozza a csúszka mozgását, segít megelőzni a csúszka kioldását sebességváltás közben. Termék megtekintése →
A blokkológyűrű a súrlódó elem, amely szinkronizálást eredményez. Kúpos súrlódó felülettel és reteszelő fogakkal rendelkezik, amelyek blokkolják a hüvelyt, amíg a sebesség megegyezik. A sárgaréz, a bronz és a szinterezett acél gyakori anyagok; a kúp bemetszése és a kopott reteszelő fogak a legtöbb fogaskerék ütközési panasz kiváltó okai.
| Összetevő | Elsődleges funkció | Tipikus gyártási mód | Domináns hibamód |
| Csúszó (váltóhüvely) | A váltóvilla terhét az agy bordáin keresztül adja át a fogaskerekeknek | Porkovácsolás, megmunkálás és borotválkozás, karburálás | Bordás és letörés kopás |
| rugóstagok (kulcsok) | Nyomja a blokkoló gyűrűt a fogaskerék kúpjához | Hideg fejléc tok keményítéssel | Élek összeomlása és magasságvesztés |
| Vezető és stop blokkok | Tartsa a rugóstagokat egy vonalban, és korlátozza a hüvely mozgását | Hidegfejezés vagy nem szabványos megmunkálás | Ütés deformáció és hámlás |
| Blokkoló gyűrű | A sebességváltó sebességének megfelelő súrlódó felület | Sárgaréz vagy bronz kovácsolás, szinterezett acél | Kúppontozás és fogak kopása |
A szinkronizáló alkatrészek meghibásodnak a kiszámítható kopási mechanizmusok miatt, nem véletlenszerű törés miatt. A domináns mechanizmust a munkaciklus, az olaj állapota és a váltási viselkedés vezérli.
A stop-and-go forgalom először a blokkológyűrű-kúpot koptatja, mivel a kúp végzi a legtöbb súrlódási munkát alacsony sebességnél. Az autópályán megtett kilométerek megviselik a rugóstag éleit és a karmantyúk letöréseit az ismételt nagy terhelésű kapcsolódások miatt. A szennyezett olaj minden üzemmódot felgyorsít azáltal, hogy részecskéket ágyaz be a viszonylag puha gyűrűfelületekbe.
A műszakminőséggel kapcsolatos panaszok aránya a meghibásodott szinkronizáló összetevő szerint
Reprezentatív eloszlás az átépített kézi sebességváltók bontási felülvizsgálatából; a tényleges részesedés a munkaciklustól, az olajállapottól és a váltás stílusától függően változik.
A gyártási módszer határozza meg a szinkronizáló alkatrész kifáradási szilárdságát és tételes konzisztenciáját. A hideg irány a nagy térfogatú rugóstagok, csapok és vezetőblokkok kialakított útvonala; A megmunkálás továbbra is releváns marad a prototípusok és a kis sorozatok esetében.
A hidegfejezés szobahőmérsékleten csaknem háló alakúvá teszi a huzalanyagot, így az acélszemcsék az alkatrész kontúrja mentén áramolnak. Az így kapott rugóstag jobban ellenáll a hajlításnak és az ütésnek, mint a rúdkészletből megmunkált azonos geometria, és a stabilizált szerszámkészlet szűk tűréseket tart a hosszú gyártási sorozatokhoz. A kompromisszum a szerszámberuházás és a változatok közötti geometria megváltoztatásához szükséges erőfeszítés.
A dedikált hidegirányú vonal erős minőségi jel a szinkronizáló alkatrészgyártó számára. A Jiaxing OnRoll Machinery Co., Ltd., egy kínai beszállító, amely 1992 óta gyárt szinkronizáló csúszkákat, és hidegirányú és nem szabványos megmunkálósorokat üzemeltet utas-, kereskedelmi és autóbusz-hajtómű-alkatrészekhez. Kínálatában megtalálhatók a szinkronizáló csúszkák, vezetőblokk-szerelvények, műanyag csúszkák és hidegfejű váltóelemek az OEM-programokhoz.
A szinkronizáló alkatrész gyártója dokumentált bizonyítékok alapján minősített, nem marketinganyagon. Az első mintatétel előtt ellenőrizze a minőségbiztosítási rendszert, az anyagok nyomon követhetőségét, a méretjelentést és a folyamatstabilitást.
Egy szinkronizáló alkatrész helyszíni meghibásodása az egységár több százszorosába kerül, így a beszerzés éppúgy a minőségi és mérnöki csapatoké, mint a beszerzésé. Az alábbi lépések megfelelnek azoknak a bizonyítékoknak, amelyeket egy IATF 16949 tanúsítvánnyal rendelkező szállító már képes előállítani.
Egyedi geometriához, OEM szerződéses gyártás külön kvalifikációs pályát követ. A gyártó mérnöki csapatának bevonása a rajz szakaszától csökkenti a későbbi tolerancia-meglepetéseket, különösen a hidegfejű nyersdarabok és a nem szabványos szinkronizáló alkatrészek esetében.
A köszörülés azt jelenti, hogy a fogaskerekek sebessége továbbra is eltérő, amikor a kutyafogak megpróbálnak reteszelni. A szokásos okok a kopott tömítőgyűrűkúp, a magasságot vesztett támasztékok, az üvegezett súrlódó felület vagy a leromlott súrlódási tulajdonságú olaj. A letépéskor általában rándulásnyomok láthatók a kúpon és lekerekített támasztékélek.
Cserélje ki a készletet. A kopott karmantyú-letörés illeszkedik a kopott gyűrűs fogprofilhoz, és az új támasztékok és a kopott gyűrűk keverése megőrzi az eredeti ütközési mintát. A készlet tartalmazza az agyat, a csúszó hüvelyt, a rugóstagokat, a rugókat és a blokkológyűrűt, és ez a standard módja annak, hogy elkerüljük a visszatérő újjáépítést.
Ugyanazon acélminőségnél a hidegfejű alkatrész általában jobb kifáradásállóságot biztosít, mivel a szemcseáramlás követi a geometriát, és nem vágja át a megmunkálás. A megmunkálás praktikus marad prototípusok, kis sorozatok és formálhatatlan elemek esetében. A nagy térfogatú rugóstagok és tolóblokkok esetében a hideg irány az erősebb út.
Küldje el a rajzot vagy fizikai mintát, a sebességváltó alkalmazását, a becsült éves mennyiséget, az anyagleírást, a szükséges keménységi tartományt, javítási programok esetén pedig az aktuális meghibásodás leírását. A hidegfejű gyártó ezután meg tudja ítélni, hogy a geometria kialakítható-e, és milyen méretképesség garantálható.
E-mail címét nem tesszük közzé. A kötelező mezők meg vannak jelölve *

(+86)-191 0581 0729
(+86)-137 5830 1558